식각 비균일도가 잡히지 않으면 보통 변수를 하나씩 바꿔 가며 웨이퍼를 깝니다. 그런데 변수가 네다섯 개만 돼도 스플릿 수가 금방 불어납니다. 더 빠른 출발점이 있습니다. 지금 조건에서 균일도에 가장 크게 걸리는 변수를 먼저 찾고, 그 변수부터 움직이고, 웨이퍼로 확인하는 순서입니다.
식각 균일도는 어떻게 적나
식각 균일도를 적는 공식은 크게 두 가지입니다. 범위 기반은 (max − min) / (2 × mean) × 100%, 표준편차 기반은 1σ / mean × 100%입니다. 같은 웨이퍼에 두 공식을 적용하면 서로 다른 숫자가 나옵니다. 범위 기반 값은 양 끝 극값에 끌려가기 때문에 거의 항상 더 큽니다.
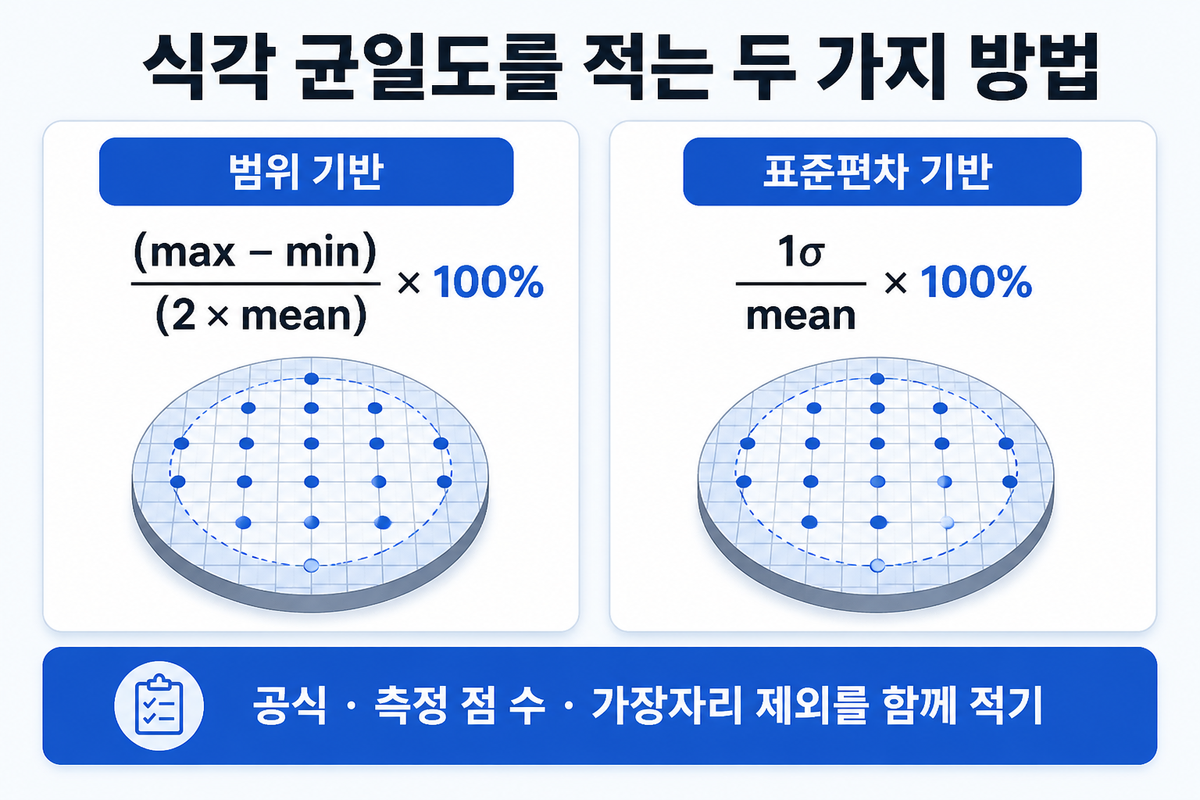
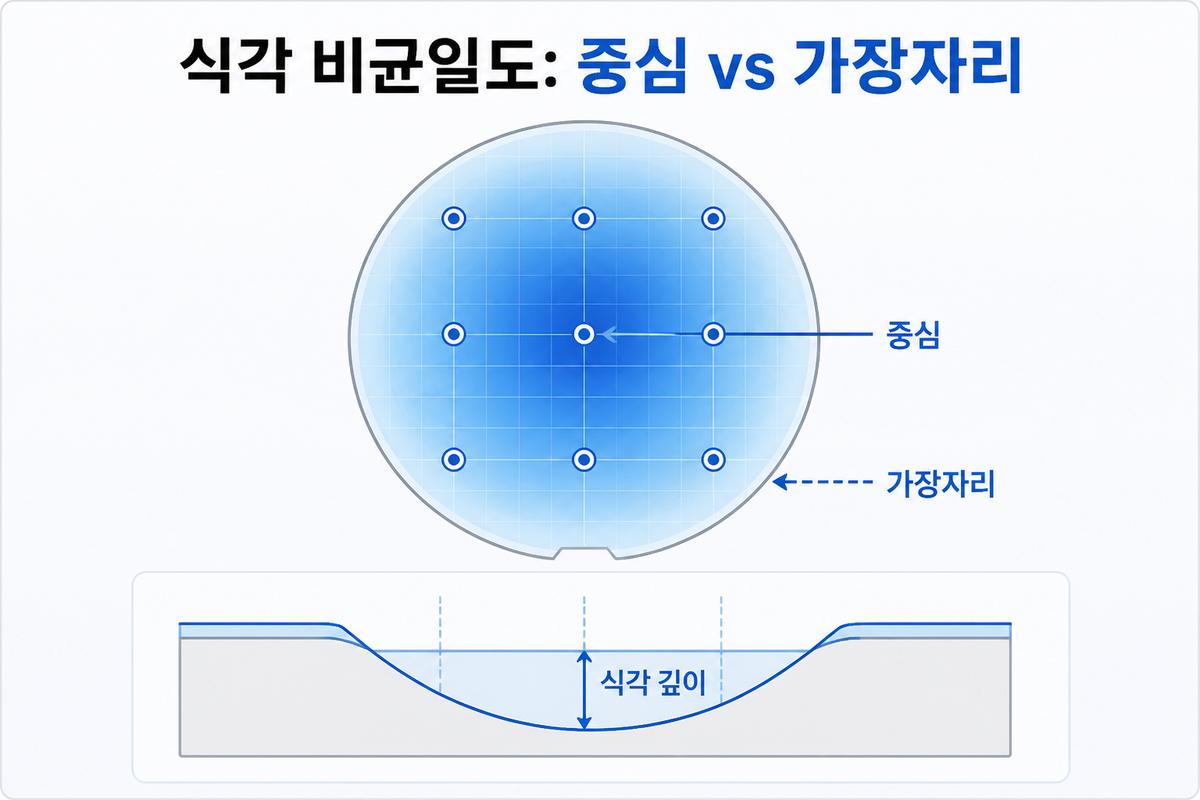
균일도 퍼센트 하나만 적으면 비교가 안 됩니다. 어느 공식을 썼는지, 측정 포인트가 몇 점인지, 가장자리 제외(edge exclusion)를 얼마로 잡았는지를 함께 적어야 비로소 숫자끼리 견줄 수 있습니다. 가장자리 제외의 영향은 예상보다 큽니다. 에지 링 근처는 웨이퍼 안쪽과 식각 속도가 달라서, 이 점들을 넣고 빼는 것만으로 리포트 값이 눈에 띄게 바뀝니다.
비균일은 어디서 오나
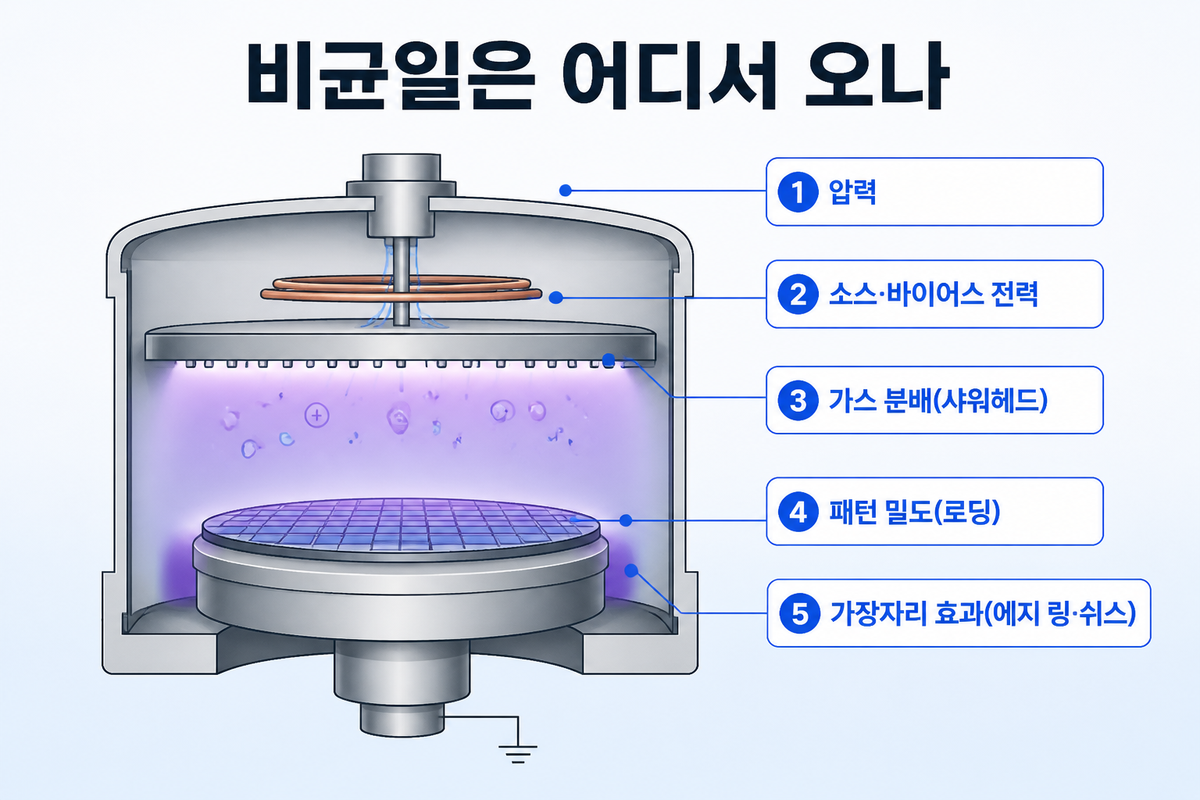
챔버 압력 기울기는 중심과 가장자리의 라디칼·이온 밀도를 바꿉니다. 소스·바이어스 전력 분포는 이온 에너지와 플럭스 프로파일을 결정합니다. 샤워헤드의 흐름 비대칭은 식각 맵에 그대로 찍힙니다. 패턴 밀도가 높은 영역은 식각 가스를 빨리 소모해 이웃 영역을 굶기고(로딩·마이크로로딩), 에지 링 형상과 쉬스 휨은 웨이퍼 둘레에 별도의 식각 구역을 만듭니다. 척의 온도 분포도 국부적으로 식각 화학을 흔듭니다.
이 원인들은 모든 웨이퍼 위에서 겹칩니다. 식각 맵 한 장으로는 깔끔하게 분리할 수 없습니다. 그래서 변수를 무작위로 하나씩 바꾸는 방식은 비용이 큽니다. 처음에 엉뚱한 변수를 돌리고 있을 수 있기 때문입니다.
지금 조건에서 가장 크게 걸리는 변수 찾기
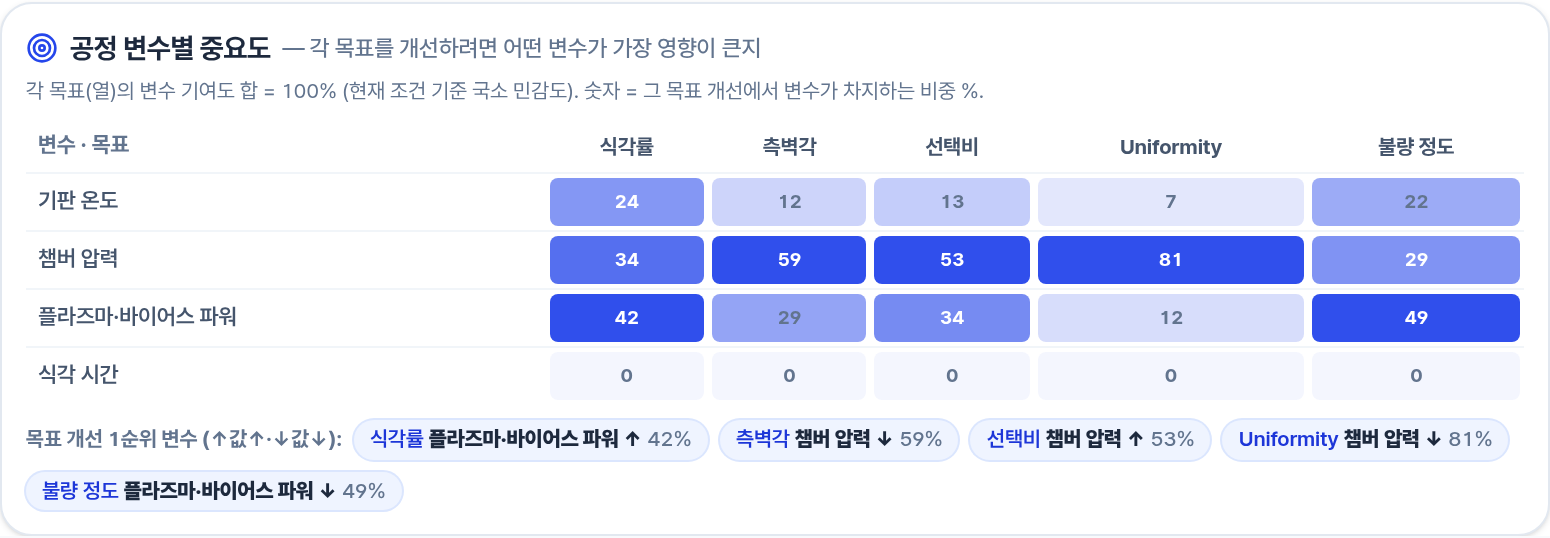
현재 조건 근처에서 민감도를 분해하면 어디를 먼저 봐야 하는지 드러납니다. 위 화면은 Al₂O₃ RIE 식각(BCl₃/O₂/Ar, 30 mTorr, 300 W, 250 °C) 조건의 예입니다. 챔버 압력이 균일도 민감도의 81%를 차지하고, 플라즈마·바이어스 전력 12%, 기판 온도 7%, 식각 시간은 거의 0%입니다. 방향 표시는 압력을 낮추면 이 조건에서 균일도가 개선된다고 가리킵니다.
이것은 국소 민감도입니다. 지금 서 있는 자리 근처의 순위입니다. 압력을 크게 바꿔서 다른 영역으로 이동하면 순위가 달라질 수 있습니다. 민감도는 챔버의 고정된 성질이 아니라 공정 공간 안에서의 위치에 따라 바뀌는 값이기 때문입니다.
모델이 말해 주는 것과 말해 주지 않는 것
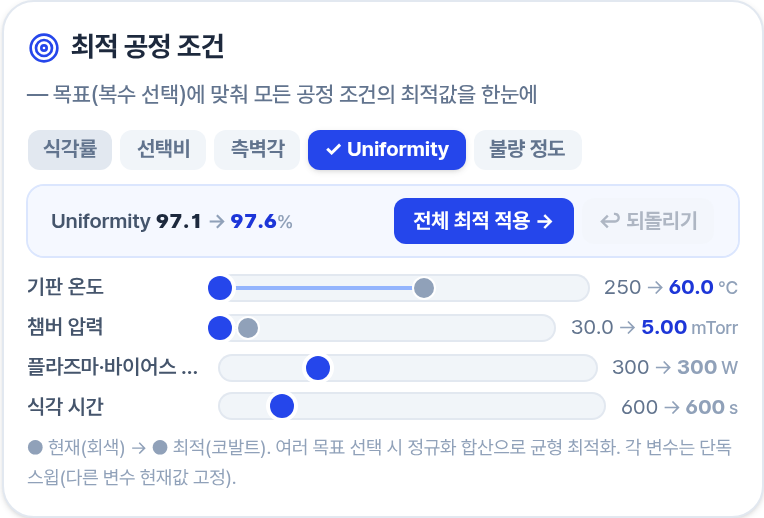
변수를 하나씩 훑으면서 나머지를 고정한 결과, 모델은 챔버 압력을 30에서 5 mTorr로, 기판 온도를 250에서 60 °C로 내리면 균일도가 97.1%에서 97.6%로 움직인다고 예측합니다. 전력과 식각 시간에서는 이 조건에서 개선 여지를 찾지 못합니다.
두 가지 한계가 있습니다. 첫째, 변수를 따로따로 훑기 때문에 압력 × 전력 같은 교호작용은 잡히지 않습니다. 단독 스윕에서 좋아진 변화가 두 변수를 동시에 움직이면 다르게 나올 수 있습니다. 둘째, 여기 나오는 모든 수치는 규칙 기반 모델의 예측값이지 웨이퍼 측정값이 아닙니다. 모델은 방향을 가리킵니다. 확인은 웨이퍼가 합니다.
웨이퍼로 확인하기
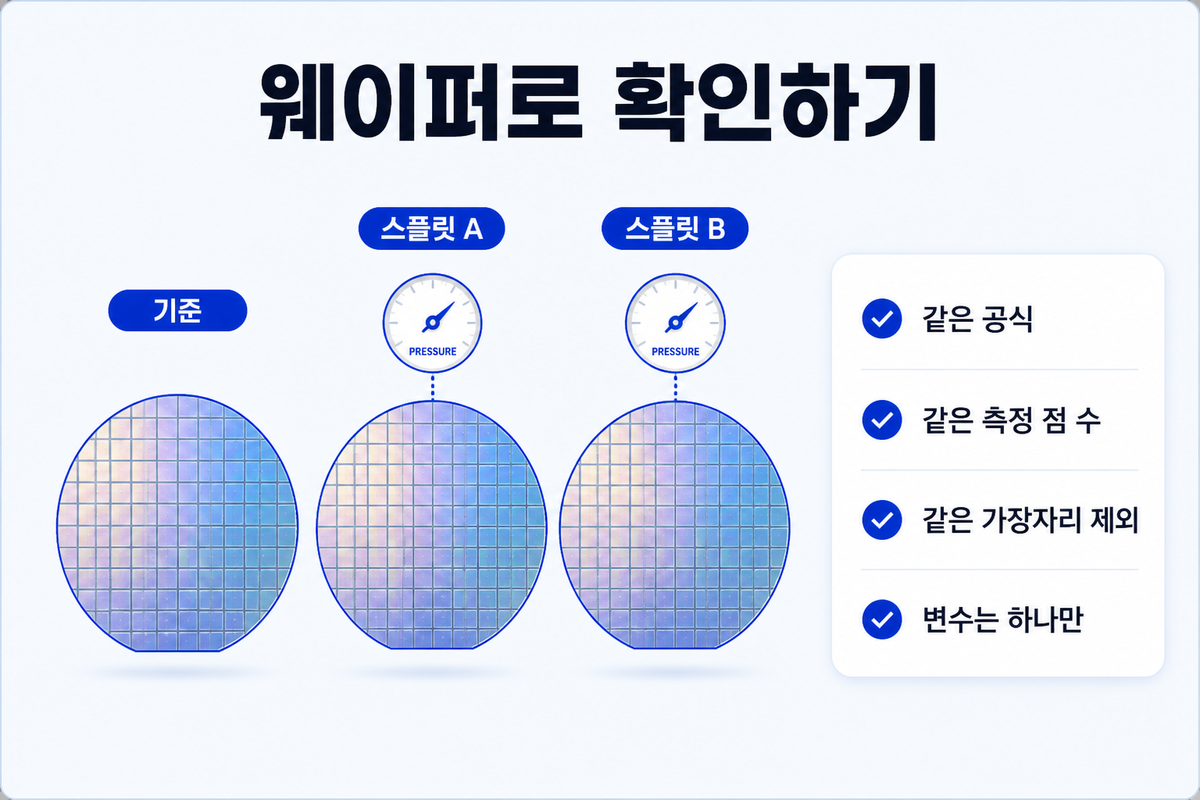
모델 결과는 탐색 범위를 좁혀 줍니다. 그다음은 웨이퍼입니다. 확인 스플릿을 돌릴 때 기준 웨이퍼와 측정 조건을 정확히 맞춰야 합니다. 균일도 공식, 측정 포인트 수, 가장자리 제외 — 이 중 하나라도 바뀌면 공정이 아니라 측정 방법이 달라진 것입니다.
스플릿은 좁게 잡습니다. 민감도가 챔버 압력 81%라고 가리켰다면 첫 스플릿은 압력 변동입니다. 모든 변수를 한꺼번에 바꾸는 풀 팩토리얼이 아니라, 변수 하나, 웨이퍼 몇 장, 깨끗한 비교입니다.
자주 묻는 질문
식각 균일도는 얼마나 되어야 좋은 건가요?
공정과 소자에 따라 다릅니다. 블랭킷 막 스트립과 패턴드 게이트 식각은 허용 범위가 다릅니다. 기준은 후속 공정이 요구하는 수준이지, 모든 상황에 통하는 고정된 숫자가 아닙니다.
식각 균일도는 어떻게 계산하나요?
흔히 쓰는 공식 두 가지: (max − min) / (2 × mean) × 100%와 1σ / mean × 100%. 같은 데이터에서 서로 다른 값이 나옵니다. 어느 공식인지, 측정 포인트 수, 가장자리 제외 조건을 함께 적어야 합니다.
왜 가장자리 식각이 더 빠른가요?
가스 흐름 형상에 의한 라디칼 플럭스 증가, 가장자리의 낮은 패턴 밀도에 의한 로딩 감소, 에지 링·쉬스 형상에 의한 이온 플럭스 집중 등이 흔한 원인입니다. 어느 것이 지배적인지는 챔버와 레시피에 따라 다릅니다.
압력을 낮추면 항상 균일도가 좋아지나요?
반드시 그런 것은 아닙니다. 위 화면의 모델에서는 고압에서 라디칼 분포가 나빠지며 비균일도가 커지지만, 약 2 mTorr 아래에서는 국부 식각 차이가 다시 커집니다. 단조 관계가 아닙니다. 자기 챔버에서 방향을 확인한 뒤에 목표 값을 잡아야 합니다.
Semi Process Lab의 공정 설계 화면에서 변수별 민감도와 단일 변수 최적화를 확인할 수 있습니다. 화면에 나오는 모든 값은 규칙 기반 모델 예측이지 웨이퍼 측정값이 아닙니다. 탐색 범위를 좁히는 데 쓰고, 최종 확인은 웨이퍼로 하시기 바랍니다. Semi Process Lab