반도체 게이트 유전막부터 디스플레이 TFT·봉지막까지, 성막 공정에서 늘 확인하는 지표가 막 두께 균일도(uniformity)다. 균일도 몇 %라는 숫자를 받았을 때 그 %가 어떤 식에서 나왔는지 모르면 비교 자체가 성립하지 않는다. 널리 쓰이는 공식은 세 가지다.
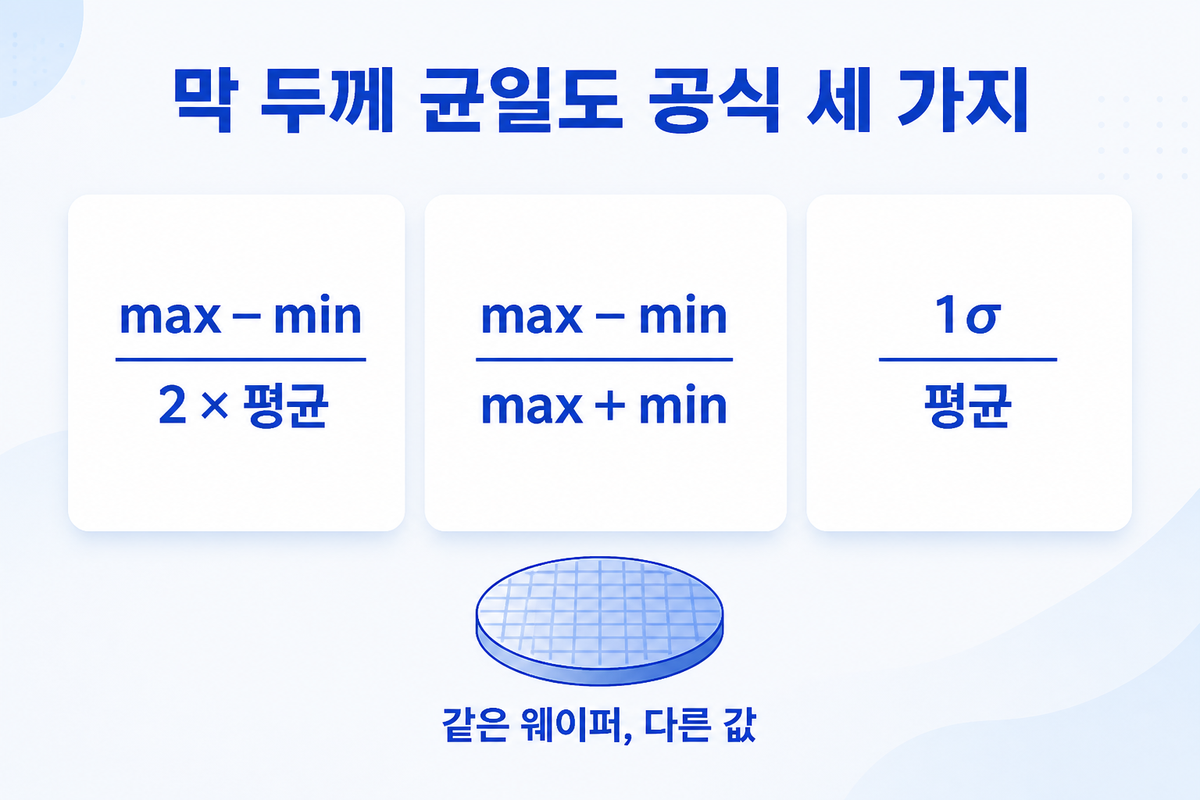
- 반범위(half-range) — (max − min) / (2 × 평균) × 100 %. 결과를 ± %로 표기한다.
- 범위(range) — (max − min) / (max + min) × 100 %.
- 시그마(sigma) — 1σ / 평균 × 100 %. 3σ를 쓰는 곳도 있다.
세 공식은 무엇에 민감한가
반범위와 범위 식은 측정점 가운데 가장 두꺼운 곳과 가장 얇은 곳, 딱 두 점이 결과를 좌우한다. 나머지 수십 점이 아무리 고르더라도 극단값 하나가 움직이면 숫자가 크게 흔들린다. 반면 시그마 식은 모든 측정점을 계산에 넣기 때문에 전체 분포를 더 고르게 반영한다. 같은 웨이퍼, 같은 패턴으로 측정해도 공식에 따라 결과가 달라지므로 장비 사양서나 공정 스펙을 읽을 때 어떤 식을 적용했는지 반드시 확인해야 한다.
같은 맵, 다른 숫자
아래는 ALD Al₂O₃ 막의 300 mm 웨이퍼 두께 맵으로, 모델 예측값이며 웨이퍼 실측이 아니다.
중심이 두꺼운 조건에서 범례는 "평균 26.5 nm · 편차 8.2 nm (± 15.4 %)"로 표시된다. 여기서 편차(Deviation)는 max − min이고, ± %는 반범위 식으로 계산한 비균일도(non-uniformity)다.
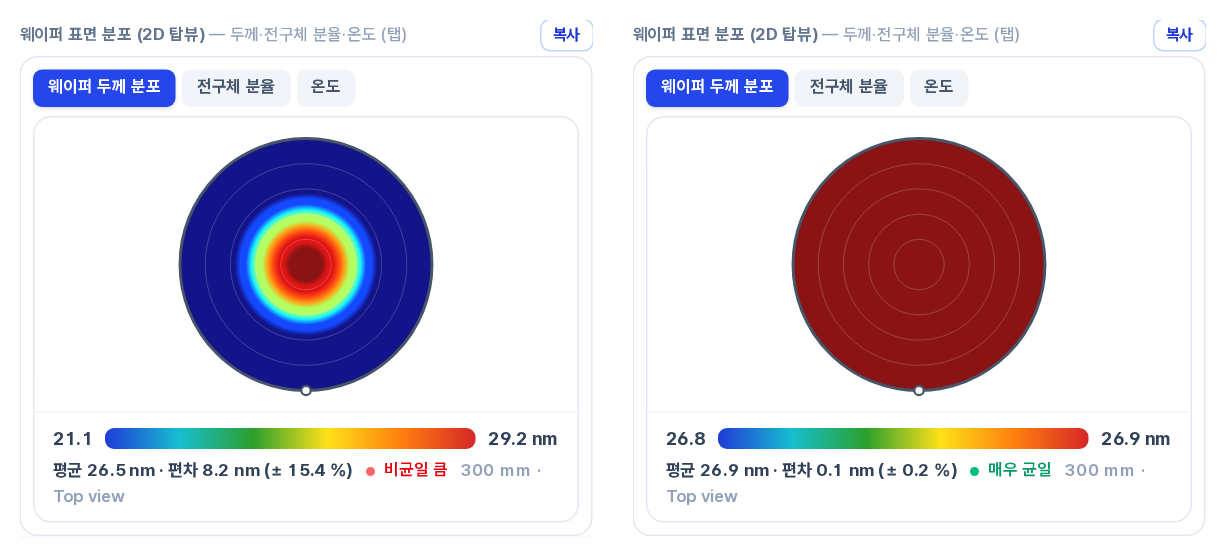
표준 조건으로 바꾸면 "평균 26.9 nm · 편차 0.1 nm (± 0.2 %)"가 된다. 같은 막이라도 공정 조건에 따라 맵 모양이 이만큼 달라진다(둘 다 모델 예측).
어디를 재느냐가 값을 바꾼다
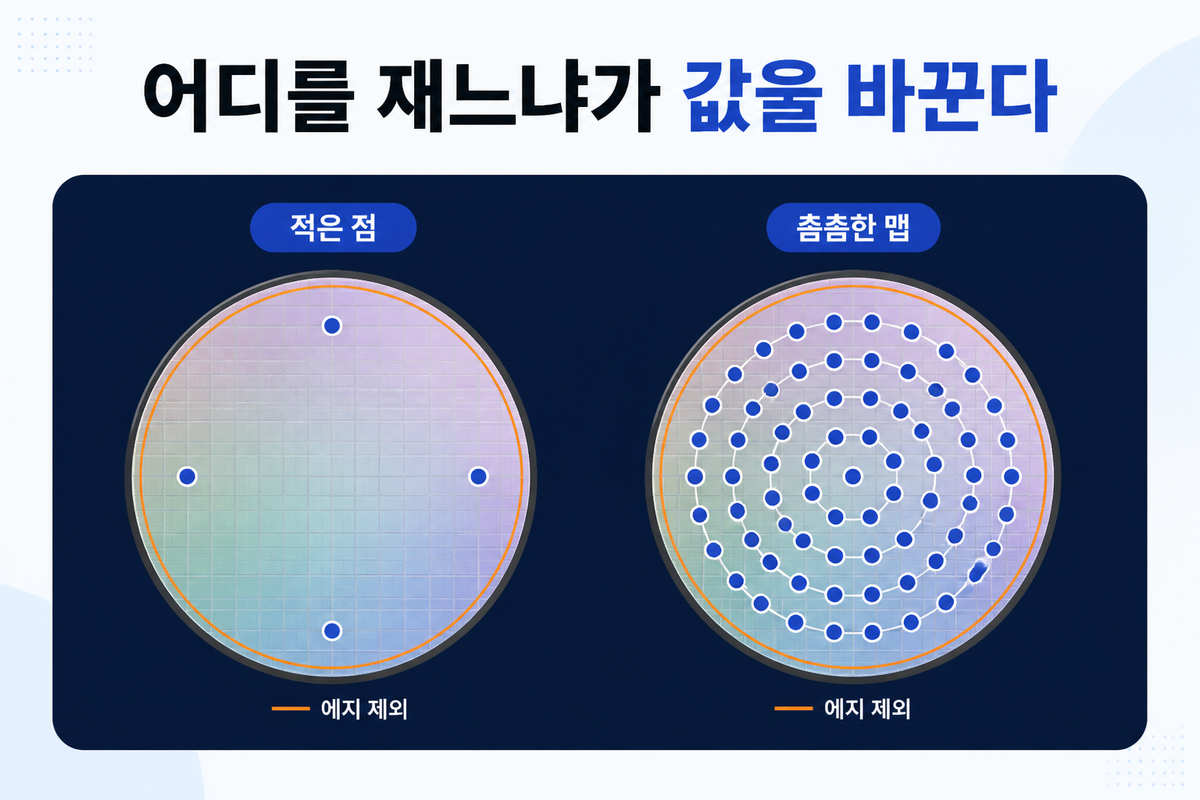
측정 패턴도 결과에 영향을 준다. 5점이나 9점처럼 적은 점으로 재면 중심 봉우리(center peak)나 에지 처짐(edge roll-off)을 놓칠 수 있다. 49점 이상의 촘촘한 맵이 두께 프로파일을 더 정확히 드러낸다.
에지 제외(edge exclusion)도 빠뜨릴 수 없다. 웨이퍼 가장자리 수 mm를 측정 범위에서 빼는 관행인데, 에지 근처에서 두께가 급변하는 경우가 많아 제외 폭을 바꾸는 것만으로 보고 값이 크게 달라진다.
웨이퍼 내(WIW)와 웨이퍼 간(WTW)
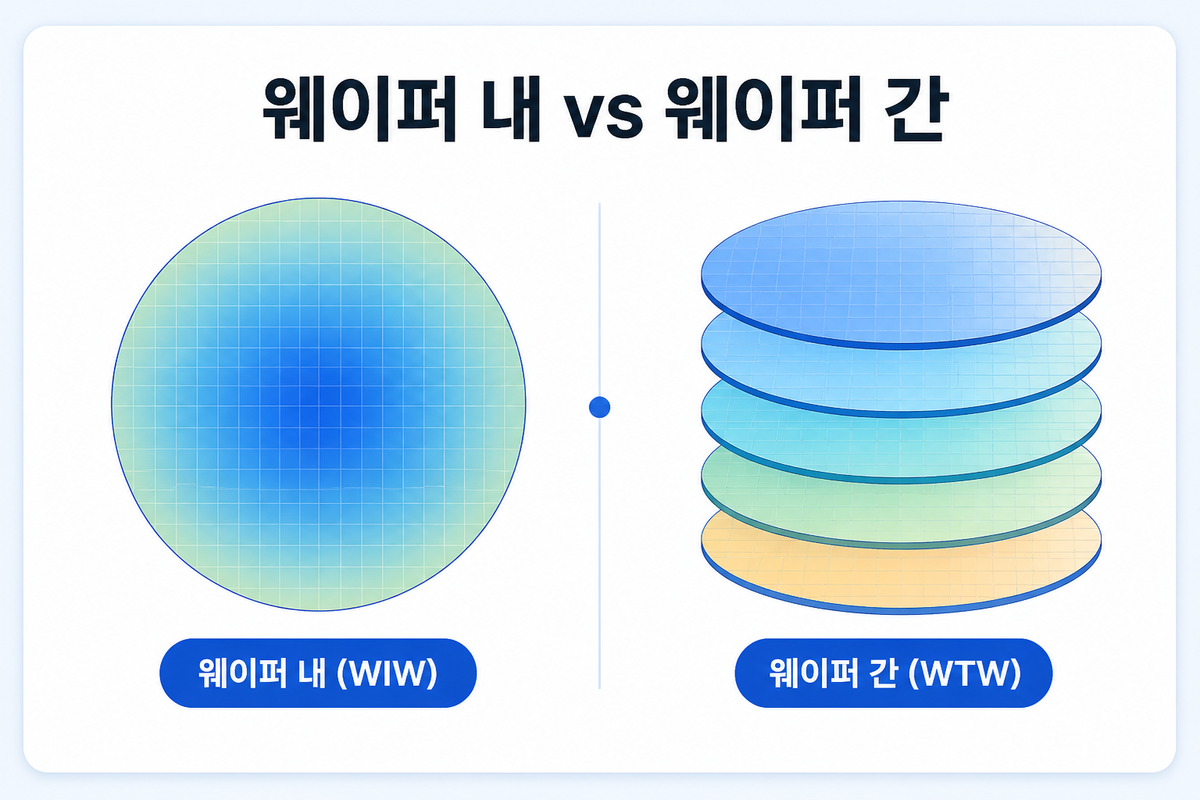
웨이퍼 내 균일도(within-wafer, WIW)는 한 장 안에서 두께가 얼마나 고른지를 본다. 웨이퍼 간 균일도(wafer-to-wafer, WTW)는 로트나 런 단위로 웨이퍼 평균값이 얼마나 일정한지를 본다. 둘은 서로 다른 질문이고 원인도 다르다. WIW는 가스 흐름이나 온도 분포 같은 챔버 내 조건을, WTW는 런 사이의 드리프트나 소스 변화 같은 시간 축 변수를 가리킨다.
보고할 때 함께 적을 것
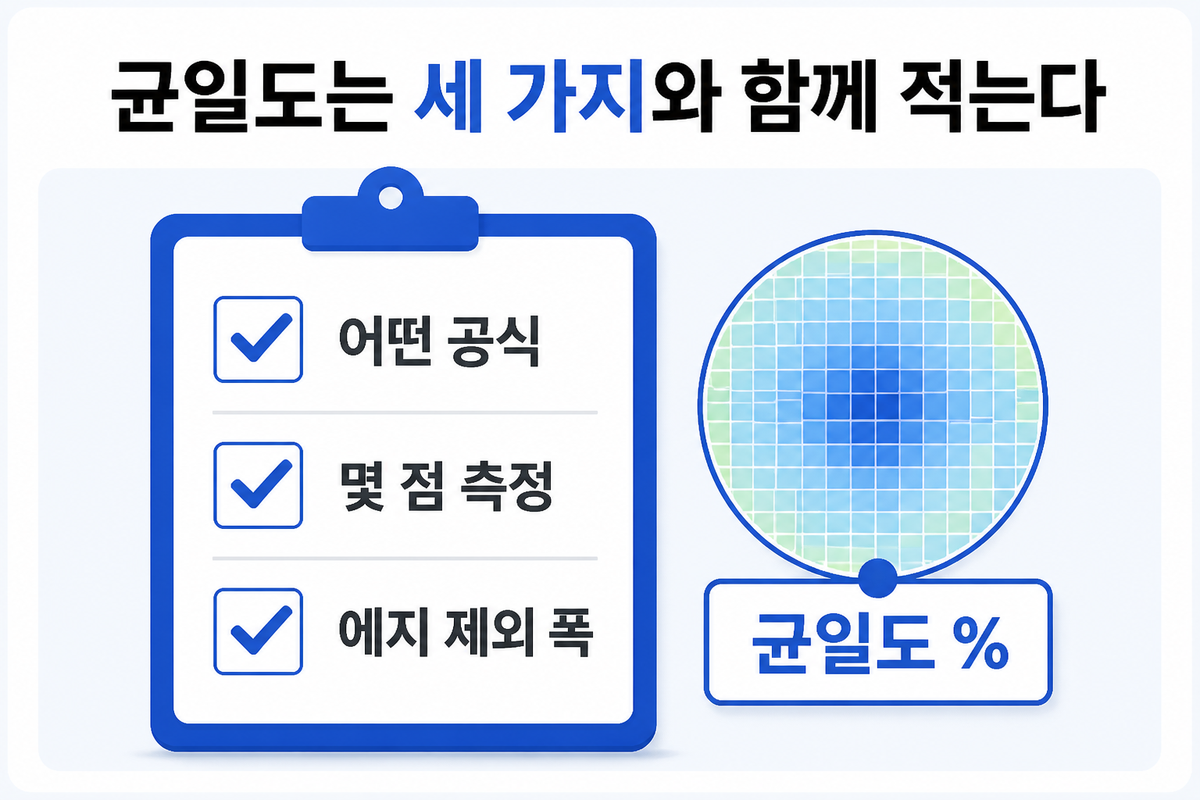
균일도 숫자를 보고하거나 비교할 때는 세 가지를 반드시 함께 적어야 한다. 어떤 공식을 썼는지, 몇 점을 측정했는지, 에지 제외 폭이 얼마인지다. 균일도로 적는 장비와 비균일도(100 % − 균일도)로 적는 장비가 섞여 있으므로 어느 쪽 숫자인지도 적는 것이 안전하다. 이 정보가 빠진 %는 다른 데이터와 견줄 수 없다.
자주 묻는 질문
막 두께 균일도 공식은 어떤 것이 있나?
반범위(half-range), 범위(range), 시그마(sigma) 세 가지가 널리 쓰인다. 일부 장비는 균일도를 100 % − 비균일도 형태로 표시하기도 한다.
1σ와 범위 중 무엇을 쓰나?
정해진 답은 없다. 팹마다, 장비마다 관행이 다르므로 스펙 문서에 명시된 식을 따르는 것이 원칙이다.
에지 제외를 바꾸면 왜 값이 바뀌나?
에지 근처는 두께 변화가 가장 큰 영역이다. 제외 폭을 넓히면 극단값이 빠지면서 균일도 숫자가 보통 좋아지는 쪽으로 움직이고, 좁히면 반대가 된다.
좋은 균일도 값은 얼마인가?
막 종류와 후속 공정 요구에 따라 허용 범위가 달라서, 절대적인 기준은 없다. 같은 막이라도 디바이스 용도가 다르면 스펙이 달라진다.
Semi Process Lab 공정 설계 화면은 한 가지 통계 규약을 유지해, 같은 막을 다른 조건에서 비교할 때 공식 차이로 인한 혼동이 생기지 않도록 한다. 맵 범례의 ± %는 반범위 식이고, 표시되는 값은 모델 예측이다. 예측으로 균일도 범위를 좁힌 뒤 실제 웨이퍼 결과로 확인하는 흐름에 활용할 수 있다. Semi Process Lab